QQ登录

只需一步,快速开始

用微信登录

扫一扫,用微信登录

手机号码,快捷登录

楼主: 邓海岸

专为拉挤问题而生,谁有问题想着找我好了!

[复制链接]
发表于 2004-12-18 22:51:20 | 显示全部楼层
快晕了,又是马房山下来的....[em06]
回复 支持 反对

使用道具 举报

 楼主| 发表于 2004-12-19 09:54:48 | 显示全部楼层

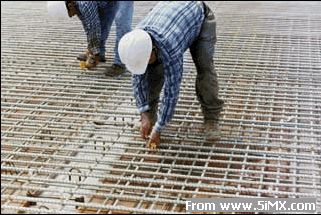
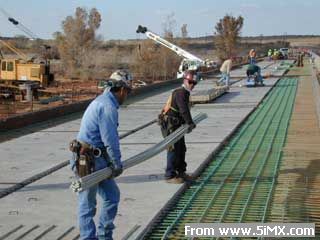
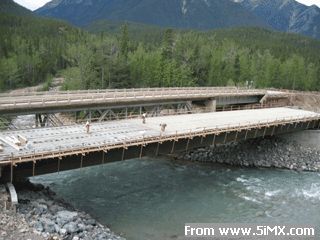
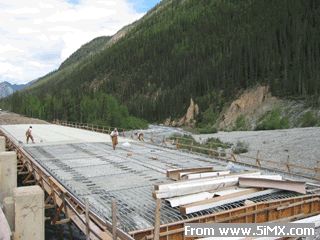
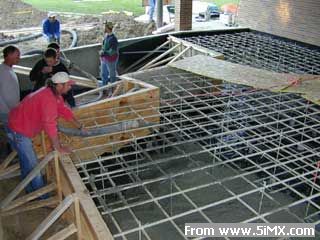
G-rebar在桥梁和公路上的应用实例

G-rebar在桥梁和公路上的应用实例
回复 支持 反对

使用道具 举报

 楼主| 发表于 2004-12-19 10:40:37 | 显示全部楼层
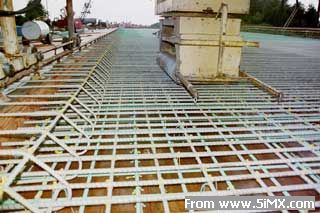
<>
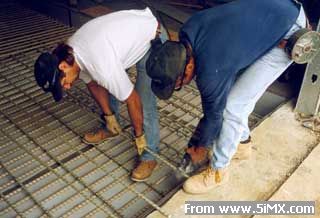
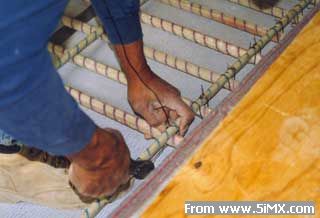
G-rebar在桥梁和公路上的应用实例</P>
<>


</P>
[此贴子已经被作者于2004-12-19 10:55:58编辑过]
回复 支持 反对

使用道具 举报

 楼主| 发表于 2004-12-19 11:12:09 | 显示全部楼层
<>G-rebar在医院核磁共振室上的应用(hospital MRI rooms),其实对电磁波敏感的建筑用G-Rebar 是最好的,也是必须的。</P>
<>


</P>
[此贴子已经被作者于2004-12-19 11:18:46编辑过]
回复 支持 反对

使用道具 举报

 楼主| 发表于 2004-12-19 11:41:23 | 显示全部楼层
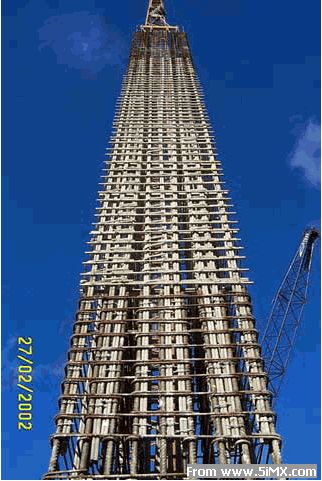
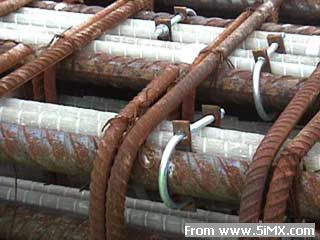
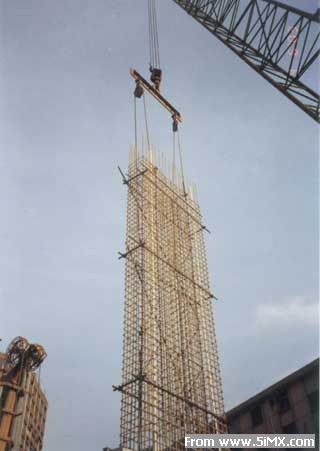
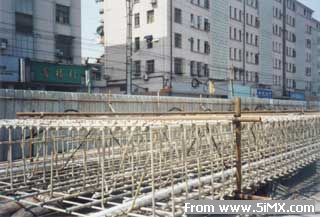
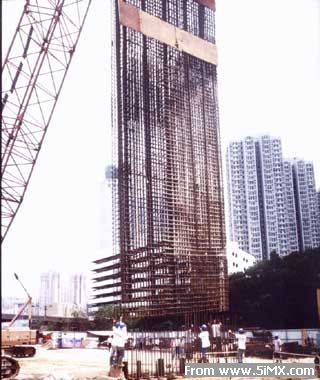
<>再看看G-rebar在高层建筑上与钢筋的混合使用情况:</P><>


</P>
回复 支持 反对

使用道具 举报

 楼主| 发表于 2004-12-19 12:08:15 | 显示全部楼层

论文(续)

<>表2.1 拉挤工艺常用内脱模剂</P>
<>(略)
在UPR拉挤工艺中还经常用到填料、颜料糊、低收缩添加剂(LPA)、防止相分离助剂、纤维填料润湿助剂等。表2.2是Al(OH)3填料对拉挤复合材料部分力学性能的影响[41],表2.3是拉挤工艺常用助剂。</P>


表2.2是Al(OH)3填料对拉挤复合材料部分力学性能的影响
<p>
<>(略)
表2.3拉挤工艺常用助剂
<p>
<p>
<>(略)

<p>
<p>
<p><B>2.1.3 </B><B>成型物在热模中的过程行为
<p></B>
<p>
    拉挤成型最基本的工艺过程是在加热模具内完成的,了解模具内发生的各种化学和物理变化是理解这种工艺的前提,因此有必要对成型物在热模中的过程行为进行分析。
<p>
对成型物中的增强材料来说,在热模中不会有大的物理化学变化,因此,此处的成型物特指树脂基体部分。当成型物进入热模时,由于模具的传热,树脂粘度显著降低,从而充分浸渍纤维。此阶段引发剂已部分分解,但由于树脂中阻聚剂的存在及引发剂分解量不足,聚合反应不会发生,进入诱导期;随着成型物向高温方向移动,热传递进一步进行,体系温度继续升高,当达到引发剂的临界分解温度时,引发剂大量分解产生游离基,当阻聚剂消耗完毕,聚合反应发生。当聚合至一定程度时,凝胶开始,此时体系温度急剧上升,树脂基体变成不能自由流动的弹性体。
<p>
<p>
由于成型物是一个由外向里的传热过程,所以树脂基体在模具中形成“锅状”的凝胶区。当成型物固化交联引起的体积收缩和模具的热膨胀少于成型物热膨胀而导致的体积扩大时,成型物对模具内壁产生很大的正压力,而此正是拉挤工艺成败之关键所在:一方面使制品密实且获得光滑的表面;另一方面有利于脱模剂的成膜。拉挤工艺的“动态模压”说法由此而来,同时也说明了“拉挤”而非“挤拉”的主客关系。
<p>
<>随着反应的进行,树脂固化度增大,放热量减少,体系温度降低,当热膨胀引起的成型物体积扩大不足以抵消由于树脂交联而导致的体积缩小时,成型物与模具内壁脱离进入熟化状态,之后离开模具出口。[29]成型物在模具过程中的行为及与环境的关系见图2.2</P>
[此贴子已经被作者于2004-12-19 12:13:15编辑过]
回复 支持 反对

使用道具 举报

发表于 2004-12-19 12:51:54 | 显示全部楼层
马房山是培养玻璃钢的摇篮啊
回复 支持 反对

使用道具 举报

 楼主| 发表于 2004-12-20 12:00:57 | 显示全部楼层

vacuum pultrusion(真空拉挤)

<>

</P>
<>Vacuum Pultrusion
</P>
<><I>This is a Teaching Company Scheme project supported by Tufnol Engineering, Perry Barr, Birmingham. The Teaching Company Associate is Dr Andrew Hulme</I>
<>Vacuum Pultrusion is a novel process for continuous manufacture of glass reinforced composite profiles.
The distinguishing feature of the process is the simultaneous manufacture of a lightweight core and a glass-fibre reinforced resin skin.
The cored profile is cost-competitive with a hollow profile such as a tube or channel manufactured by conventional pultrusion but its construction eliminates the need for a fixed steeel mandrel within the die. This has the advantages of

<>
reducing the cost of tooling
reducing considerably the pullling force
providing more uniform temperature control during manufacture

<>
Manufacture of a Curtain PoleOne of the first commercial applications for this technology is the manufacture of a curtain pole. This will replace non-sustainable hardwood poles. The requirements of a pole include

<>
Low Cost
Stiffness
Straightness
Damage Resistance
Attractive Surface finish

<>
The cross-section of a pole comprises a core made up of a mixture of expanded clay and a thermosetting resin, and a skin that is made up of a an inner veil of fabric, a composite of glass rovings and resin, and an outer veil that is printed with an attractive pettern.

<>It is manufactured by combining a vacuum delivery system downstream of a resin-injection pultrusion die.</P>

[此贴子已经被作者于2004-12-20 12:48:32编辑过]
回复 支持 反对

使用道具 举报

 楼主| 发表于 2004-12-20 12:57:37 | 显示全部楼层

看过这么大的拉挤产品吗?

KAZAK公司的世界上最大的拉挤设备和产品。
回复 支持 反对

使用道具 举报

发表于 2004-12-20 13:03:31 | 显示全部楼层
没看过,多大?
回复 支持 反对

使用道具 举报

您需要登录后才可以回帖 登录 | 立即注册   扫一扫,用微信登录

本版积分规则

QQ|玻璃钢复合材料商城|联系我们|Archiver|手机版|小黑屋| FRP玻璃钢复合材料论坛 蜀ICP备10204395号-1

GMT+8, 2026-10-25 15:33 , Processed in 1.130246 second(s), 18 queries .

© 2015-2016

快速回复 返回顶部 返回列表